港ではなく工場でチェックしてください コンテナが充電されると、あなたの唯一の利回りは請求です 商品がラインを離れる前にこのリストを実行してください。
1. Pre-production サンプルを凍結する 大量生産開始前に署名済みのサンプルを承認してください。写真を撮り、封印し、POに貼り付けます。その後のすべての紛争は、そのサンプルに対して、メモリに対してではなく、解決されます。
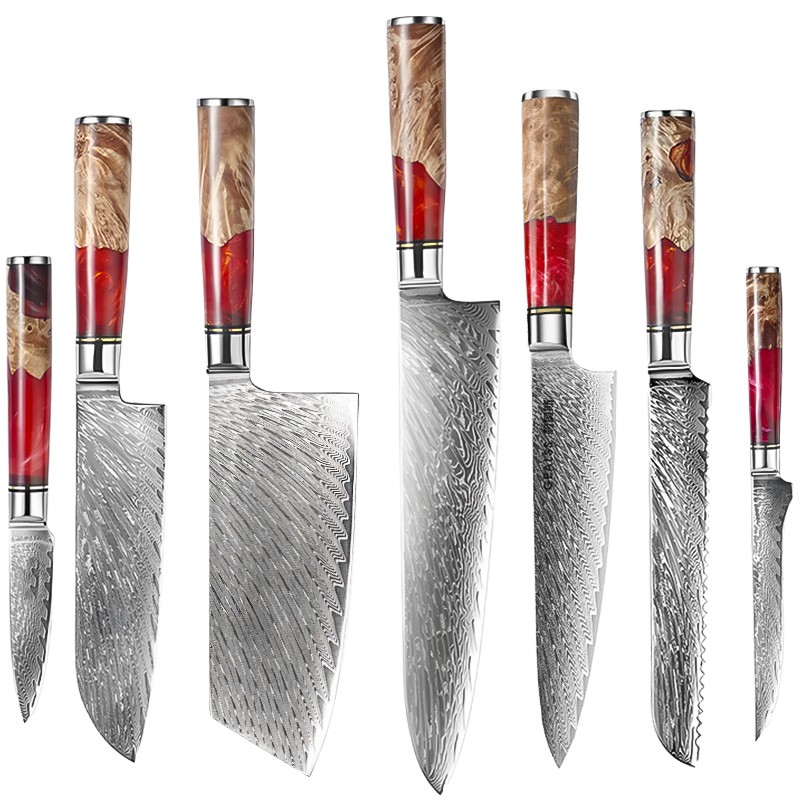
「ダマスカス」のセットは、67層の9Cr18MoVコアブレードまたは、レーザーグリーンパターンを持つ4Cr13ブレードである可能性があります。これらは異なる価格で異なる製品です。ミルク証明書または製品テストレポートを要求し、各ラインアイテムにグレードを合わせます: 3Cr13, 4Cr13, 9Cr18MoV、430ボルスター。
3. ポーラスではなくエッジをテストします 20枚のコピー紙と1枚のボリュガットボックスをカットし、ランダムボックスから3枚のナイフを引っ張ります。 ローリングエッジ、チップ、ブールを探してください。 10回のカット後に死ぬエッジは熱処理の欠陥であり、走行のすべてのユニットに存在します。
4. ハンドル関節沿いに指の爪を走らせる 空白、粘着ライン、またはプライドリベットは、クライアントの洗濯機に水を落とし、故障します。 および木製コンポジットのハンドルでは、裂け穴、パーツ間の色の漂流、およびボルスターの調節を確認してください。
5. マークを確認してください ロゴ、バーコード、原産国、アイテム番号、小売主張。間違ったバーコードは、ステッカーの修正ではなく、完全な改造です。
6.Drop-test the retail box from 80 cm Then check blade guards, moisture barrier and carton compression. Ask how the knives sit in the carton, so a 50,000 pieces/day line does not stack blade tips against each other. その後、ブレードガード、湿度障壁、およびカートン圧縮をチェックしてください。
7. AQLプランでサンプルではなく、見た目で 走行の開始、中間および終わりから箱を引っ張り、書面で欠陥を分類してください:重大(間違った鋼鉄、間違ったマーク)、主要(ハンドルギャップ、エッジチップ)、小さい(パッケージシャフ)Zenttopは、ヤンジアンからの輸出18年間で6つのQCステップを実行し、欠陥率を0.3%以下に保有しています - 彼らの数を証明する記録をすべての工場に尋ねてください。
8 トラック到着前に書類を収集します 製品テストレポート、BSCI監査、ISO 9001証明書、パッケージリスト、そして双方に署名された最終検査レポート。
適切な週にチェックを予約します 300個の7インチのダマスカス・シェフ・ナイフは15~30日で、パッケージが閉じる前に生産の最後の週にチェックしてください。1000個の8インチのステンレス鋼のシェフ・ナイフは20~35日で、同じ論理:生産中のチェックはラインの再作業を可能にします。
あなたがPOを発行する前にあなたの工場に1つの文書を送信してください:ラインごとにアイテムの鋼鉄のグレードとあなたがチェックする AQLレベル. 次に、彼らのQCのステップのどれが間違ったグレードのブレードをキャッチするかを尋ね、書面で答えを得る。